
 英语
 西班牙语
 德语
 法语
 俄语

 Transpaleta eléctrica
 APILADOR ELÉCTRICO
 RECOGEPEDIDOS
 CARRETILLA ELEVADORA PARA PASILLOS ESTRECHOS
 Apilador trilateral VNA
 Tractor de remolque
 Carretilla elevadora eléctrica
 ION DE LITIO
 Transpaleta manual
 Apilador manual
 Mesa de elevación

Contenido
- 1 Qué es realmente una carretilla elevadora AGV
- 2 Cuando la manipulación automatizada de palés vale la pena y cuando el conductor sigue ganando
- 3 Los números que deciden el caso
- 4 Especificación de la carrocería del camión: lo que el kit de automatización no puede solucionar
- 5 La energía y el tiempo de actividad deciden el rendimiento real
- 6 Trabajos en grandes alturas y pasillos estrechos: pruebe primero la plataforma
- 7 Un despliegue escalonado que sobrevive al contacto con el suelo.
- 8 Qué poner en la solicitud de cotización.
- 9 El resultado final
Un jefe de almacén que trabaja en dos turnos y utiliza cuatro transpaletas con operador a pie lo expresa de la misma manera que la mayoría de la gente: estamos ante una carretilla elevadora AGV para las líneas de productos terminados. Luego llega el presupuesto y el sistema cuesta varias veces más que los camiones a los que sustituye. Esa brecha no es un error de fijación de precios. Un montacargas AGV es un pequeño proyecto de automatización que incluye una carrocería de camión, y la mayor parte del dinero se destina a navegación, sensores de seguridad, control de tráfico y el enlace al software de su almacén. Por lo tanto, la pregunta útil no es si la manipulación automatizada de palés funciona, sino si sus carriles son lo suficientemente repetibles como para justificarlo. Donde estén, comience con un carril y una plataforma para camiones que ya esté probada. Donde no es así, una transpaleta eléctrica o un apilador bien elegido moverá más palés por unidad de presupuesto durante años.
Qué es realmente una carretilla elevadora AGV
Una carretilla elevadora AGV, también descrita como carretilla elevadora guiada automatizada o transpaleta no tripulada, es una carretilla industrial que se desplaza, dirige y eleva sin conductor a bordo. Lleva las mismas horquillas, mástil, paquete hidráulico y ruedas de carga que el camión en el que se basa. Lo que cambia es la capa de control: los escáneres y codificadores reemplazan los ojos y las manos del operador, y un controlador de flota reemplaza al supervisor que decide qué camión va a dónde.
Los proveedores llegan a ese resultado por tres rutas diferentes. Uno es un chasis no tripulado especialmente diseñado sin cabina. Otra es una transpaleta eléctrica estándar o un apilador equipado con un kit de navegación y seguridad, que suele ser la ruta más rápida hacia una máquina confiable porque la mecánica ya está probada. Un tercero es un camión de modo dual que una persona conduce durante el día y el controlador de flota despacha por la noche.
La cinta magnética o los marcadores de suelo definen un camino fijo. Son económicos, repetibles y fáciles de diagnosticar, pero cada nueva ruta significa una nueva cinta. La navegación natural basada en láser no necesita infraestructura de piso, por lo que los diseños pueden cambiar, pero depende de características estables como paredes y estanterías y cuesta más por vehículo. En cualquier caso, se deben especificar cuatro subsistemas juntos: tracción y dirección, función de elevación, paquete de seguridad con escáneres y parada de emergencia, y el sistema de energía. Un camión excelente en tres de ellos y débil en el cuarto detiene todo el carril.
Cuando la manipulación automatizada de palés vale la pena y cuando el conductor sigue ganando
La respuesta corta: la automatización gana en flujos repetibles, de alta frecuencia y de media distancia que se ejecutan en dos o tres turnos dentro de un área controlada. Una persona gana con tareas mixtas, cargas irregulares y diseños que cambian cada trimestre.
- El mismo tipo de palet recorre la misma ruta al menos entre 80 y 150 veces por turno.
- La operación funciona en dos o tres turnos, por lo que la mano de obra es el mayor costo individual del flujo.
- Los anchos de los pasillos son consistentes y los puntos de carga se ubican a una altura fija y repetible.
- Los palés están cerrados, cuadrados y sin daños, y las pilas están rectas.
- El sistema de almacén ya conoce el trabajo, por lo que las tareas se pueden emitir como datos en lugar de que las realice una persona caminando detrás del camión.
Las razones para esperar son igualmente concretas:
- Tamaños de palets mixtos, tablas rotas o colas de film estirable que se enganchan en las horquillas.
- Rampas, placas de muelle, juntas de expansión irregulares o pisos mojados y polvorientos.
- El diseño cambia cada temporada, o los picos se manejan con personal temporal y camiones alquilados.
- Sin mantenimiento interno y a larga distancia hasta el técnico de servicio más cercano.
- Una operación de un solo turno, donde un camión no tripulado permanecería inactivo la mayor parte del día.
La calidad de los palés es un factor decisivo
En proyectos que se estancan, el vehículo rara vez es el problema. Un palé con la tabla inferior rota atrapa la horquilla, la carga queda descentrada y la tarea se interrumpe. Haga un presupuesto para la inspección de palés y para la eliminación de rechazos del carril automatizado antes de presupuestar los vehículos. Es también por eso que el primer carril debe ser un flujo donde usted controle los pallets, no uno donde cada pallet llegue desde otro lugar.
Los números que deciden el caso
| Opción | Índice presupuestario indicativo | Operador a bordo | Ajuste típico |
|---|---|---|---|
| Transpaleta manual | 1.0 | si, caminando | Movimientos horizontales cortos, volúmenes bajos. |
| Transpaleta eléctrica con walkie-talento | 2 a 3 | si, caminando | Transporte horizontal multi turno |
| Apilador semi eléctrico | 2 a 3 | si, caminando | Apilamiento ocasional en estanterías bajas |
| Apilador totalmente eléctrico | 4 a 6 | si, caminando or riding | Apilado regular, elevación baja a media |
| Carretilla retráctil eléctrica | 8 a 12 | Si, sentado | Pasillo estrecho, estanterías altas |
| Carretilla elevadora AGV, trayectoria fija | 15 a 25 | No | Un carril repetible, de dos a tres turnos |
| Carretilla elevadora AGV, navegación libre | 25 a 40 | No | Varios carriles con tráfico mixto |
El punto de equilibrio se encuentra en esas dos últimas filas. Divida el precio del sistema por el costo anual completo del turno que elimine, luego agregue el trabajo de integración y la disciplina de palet que necesitará el carril. Otras dos cifras importan tanto como el precio. La disponibilidad debe programarse por encima del 90 por ciento de la duración del turno para competir con un conductor, y la tasa de intervención, es decir, la frecuencia con la que una persona debe acercarse al camión, debe permanecer en un dígito bajo por cada mil tareas.
Especificación de la carrocería del camión: lo que el kit de automatización no puede solucionar
El kit de navegación decide hacia dónde se dirige el camión. No cambia lo que el camión puede transportar con seguridad. La capacidad nominal se aplica a un centro de carga definido, normalmente a 600 mm de la cara de la horquilla. Un palé cerrado de 1200 x 1200 mm, una horquilla demasiado larga o una carga que se movió durante el transporte mueven el centro de gravedad hacia adelante y reducen la capacidad segura. Pregunte por la curva de reducción, no sólo por la cifra principal.
Otros cuatro puntos merecen la misma atención:
- Longitud y anchura de la horquilla adaptadas al palet más profundo del flujo.
- Tipo de rueda y presión del suelo, porque una rueda dura sobre un suelo agrietado falla mucho antes que el motor.
- Eleve la altura y la elevación libre, de modo que el mástil pase por encima de los marcos de las puertas y las vigas bajas.
- Sellado y acabado superficial, cuando se aplique lavado o manipulación de alimentos.
Los proyectos que se ejecutan a tiempo casi siempre parten de una carrocería de camión que ya está en la flota y que el equipo de mantenimiento ya comprende. Los kits de modernización se construyen exactamente alrededor de esas plataformas.
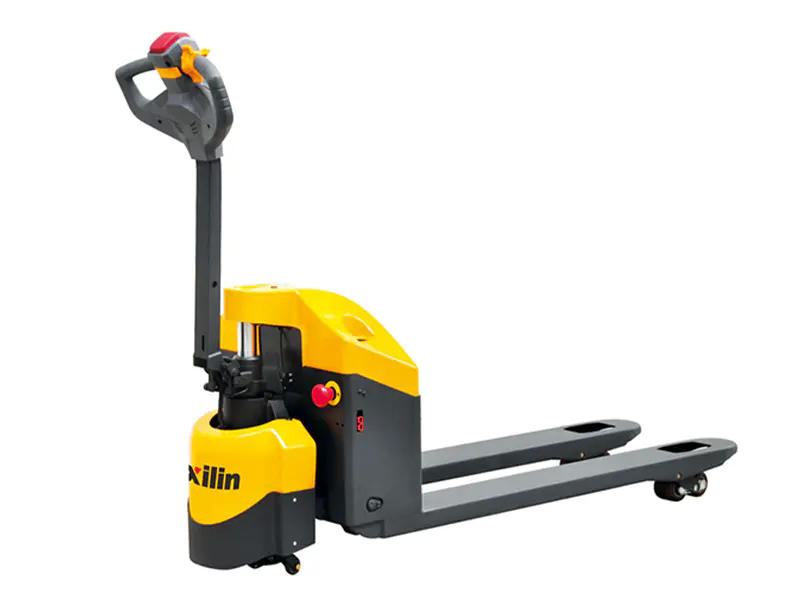 Transpaletas eléctricas con operador a pie CBD15W-E y CBD20W-E Transpaletas eléctricas compactas con walkie-talkie con capacidad de 1500/2000 kg, opciones de batería de 24 V y volante orientado al mantenimiento, adecuadas para pasillos estrechos y trabajos con contenedores. Ver producto →
La energía y el tiempo de actividad deciden el rendimiento real
Un camión no tripulado no hace pausas, pero aún así puede circular sin gasolina a las dos de la madrugada. La estrategia de batería es la diferencia entre un carril que circula 18 horas y uno que circula 22.
Las baterías de plomo ácido siguen siendo la compra más barata y también necesitan riego, ventilación y un ciclo de carga y enfriamiento que a menudo significa una batería por turno o una estación de intercambio. Los paquetes de litio con un sistema de gestión de batería integrado cambian esa aritmética. Aceptan carga de oportunidad durante breves intervalos naturales, no necesitan riego ni extracción de gas y pueden recargarse en aproximadamente una o dos horas sin perjudicar su ciclo de vida. Para una flota no tripulada, la ruta de energía más sencilla es la que mantiene el camión disponible sin que nadie esté presente para cambiar nada.
La elección energética también afecta al edificio. La eliminación de una sala de baterías o un banco de cargadores libera espacio en el piso y simplifica la ventilación, lo que es más importante en sitios de alimentos y productos farmacéuticos donde las emisiones de escape no son aceptables en interiores.
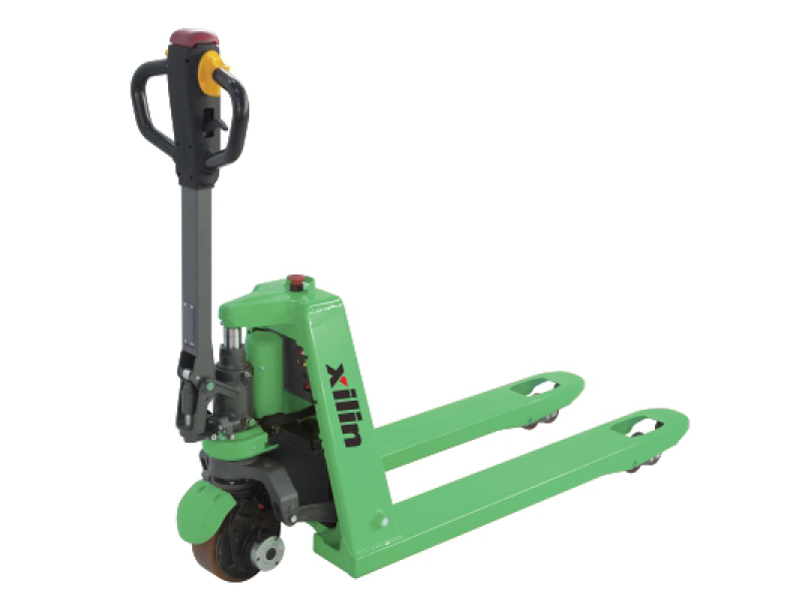 Transpaleta eléctrica de iones de litio CBD15 Una transpaleta eléctrica de iones de litio de 1500 kg con batería de 24 V/20 Ah, relevante donde los sitios de alimentos o farmacéuticos necesitan manipulación en interiores sin emisiones de escape. Ver producto →
Trabajos en grandes alturas y pasillos estrechos: pruebe primero la plataforma
Una vez que el carro de la horquilla supera aproximadamente los tres metros, la automatización necesita algo más que navegación. El balanceo del mástil, la capacidad residual en altura, la nivelación de las horquillas y la detección de vuelcos empiezan a importar, y el coste de un error aumenta con cada metro. Las carretillas retráctiles, las máquinas para pasillos muy estrechos y los preparadores de pedidos con hombre arriba son las carretillas menos fáciles de automatizar y aquellas en las que una plataforma mecánica establecida vale más la pena.
Un orden sensato es primero el transporte horizontal, luego el apilado en un nivel bajo y por último el almacenamiento en estanterías altas. Muchos sitios nunca necesitan automatizar el último paso. Si las estanterías son atendidas por una sola carretilla retráctil en una ruta predecible, un operador con un sistema de cámaras en el portahorquillas puede ser la respuesta más económica durante años.
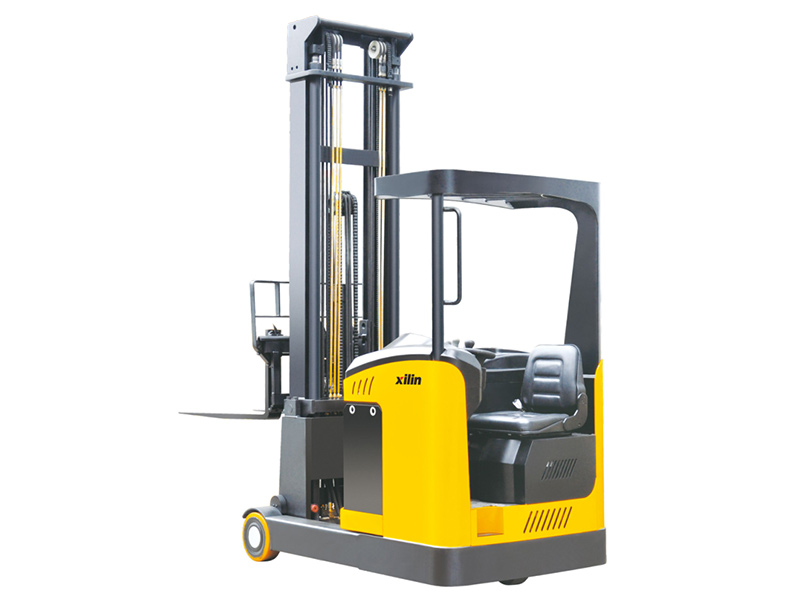 Carretilla retráctil eléctrica CQD15 para estanterías altas Una carretilla retráctil con asiento de 1.500 kg con elevación de hasta 8.000 mm y cabina para pasillos estrechos, ideal para aplicaciones de estanterías altas y drive-in. Ver producto →
Un despliegue escalonado que sobrevive al contacto con el suelo.
- Mida, no estime. Durante dos semanas, registre los viajes por carril por turno, cuente los pallets rechazados, verifique los anchos reales de los pasillos y los espacios libres de las puertas, y observe dónde esperan los conductores.
- Estandarice el flujo con un tipo de pallet por carril, puntos de entrega marcados, pilas rectas y una regla clara para los peatones.
- Automatizar un carril y ejecutarlo en paralelo con la manipulación manual durante un mes, registrando tareas realizadas, intervenciones por cada mil tareas, eventos de cobro y averías.
- Escale solo cuando los números se estabilicen, luego conecte el controlador de flota al sistema de gestión de almacén y retire los camiones manuales de ese carril uno por uno.
La prueba básica es sencilla. Si un carril no se amortiza con una transpaleta eléctrica en comparación con la manipulación manual, tampoco se amortizará con un AGV, y esa comparación es el estudio de viabilidad más barato disponible.
Qué poner en la solicitud de cotización.
Una consulta vaga produce un precio vago. Incluya lo siguiente y solicite a cada proveedor que responda en el mismo orden para poder comparar las respuestas.
- Datos del carril: punto de inicio y fin, distancia, número de paradas, tipo de suelo y pendiente.
- Datos de carga: tipo y estado de palet, rango de peso, centro de carga, altura de pila.
- Tráfico: peatones, montacargas, puertas, ascensores, cruces y esquinas ciegas.
- TI: interfaz con el almacén o sistema ERP, cobertura inalámbrica y quién mapea las ubicaciones.
- Energía: turnos al día, ventanas de carga disponibles y tomas de corriente.
- Seguridad: el método de evaluación de riesgos a utilizar y si el carril estará vallado o utilizará zonas virtuales.
- Servicio: tiempo de respuesta, tenencia de repuestos, diagnóstico remoto y capacitación de operadores.
- Aceptación: una ejecución de prueba escrita, como un número definido de tareas consecutivas completadas sin intervención del operador.
El resultado final
Una carretilla elevadora AGV es una compra de sistemas y la carretilla es la parte menos difícil. Se gana su lugar en un carril repetitivo, ocupado durante dos o tres turnos y alimentado por palets limpios y estándar. Primero arregle el proceso y el suministro de paletas, elija una carrocería de camión que ya esté probada en su propia flota y automatice un carril antes de comprometerse con un edificio. Cuando el flujo es irregular, una transpaleta, apilador o carretilla retráctil eléctrica cuidadosamente especificada sigue siendo la mejor inversión, y no cierra la puerta a la automatización posterior, porque la máquina que está debajo es la misma.
